Инверторният електрожен не се избира по най-големия изписан ампераж, а според задачите, които реално ще изпълнявате. MMA, MIG/MAG и TIG използват различен начин за създаване и защита на заваръчната вана, затова се различават по скорост, контрол, подготовка, цена на консумативите и поносимост към вятър или замърсяване. Няма универсално най-добър процес: правилният избор е този, който съответства на материала, дебелината, позицията и изискванията към шева.
MMA, MIG/MAG и TIG: каква е разликата
MMA — електрод с обмазка
При MMA (SMAW, ръчно електродъгово заваряване) дъгата гори между детайла и топим електрод с обмазка. При топенето обмазката образува защитен газ и шлака, която предпазва шева при охлаждане; след това шлаката се отстранява механично. Не е нужен газов редуцир-вентил и процесът е практичен за ремонт, монтаж и работа на открито, включително при течение. Ограниченията са по-ниската производителност, честата смяна на електродите, пръските и необходимостта от почистване между проходите. MMA изисква и повече упражнения за запалване и стабилно водене на дъгата.
MIG/MAG — непрекъснат телен електрод
MIG/MAG подава тел автоматично през горелката. MIG използва инертен защитен газ, обичайно при алуминий и някои цветни метали, а MAG — активен газ или смес, типично при стомани. В практиката много апарати се наричат „MIG“, но проверете какви режими, газове и телове поддържа конкретният модел. Процесът е бърз, лесен за усвояване и оставя шев без шлака при масивна тел, което го прави удобен за серийна работа, профили и тънка ламарина. Газовият щит обаче се нарушава от вятър, а телоподаващото устройство, бутилката и горелката увеличават оборудването. При нужда от работа навън може да се използва флюсова тел, но това е отделна конфигурация и също оставя шлака.
TIG — максимален контрол
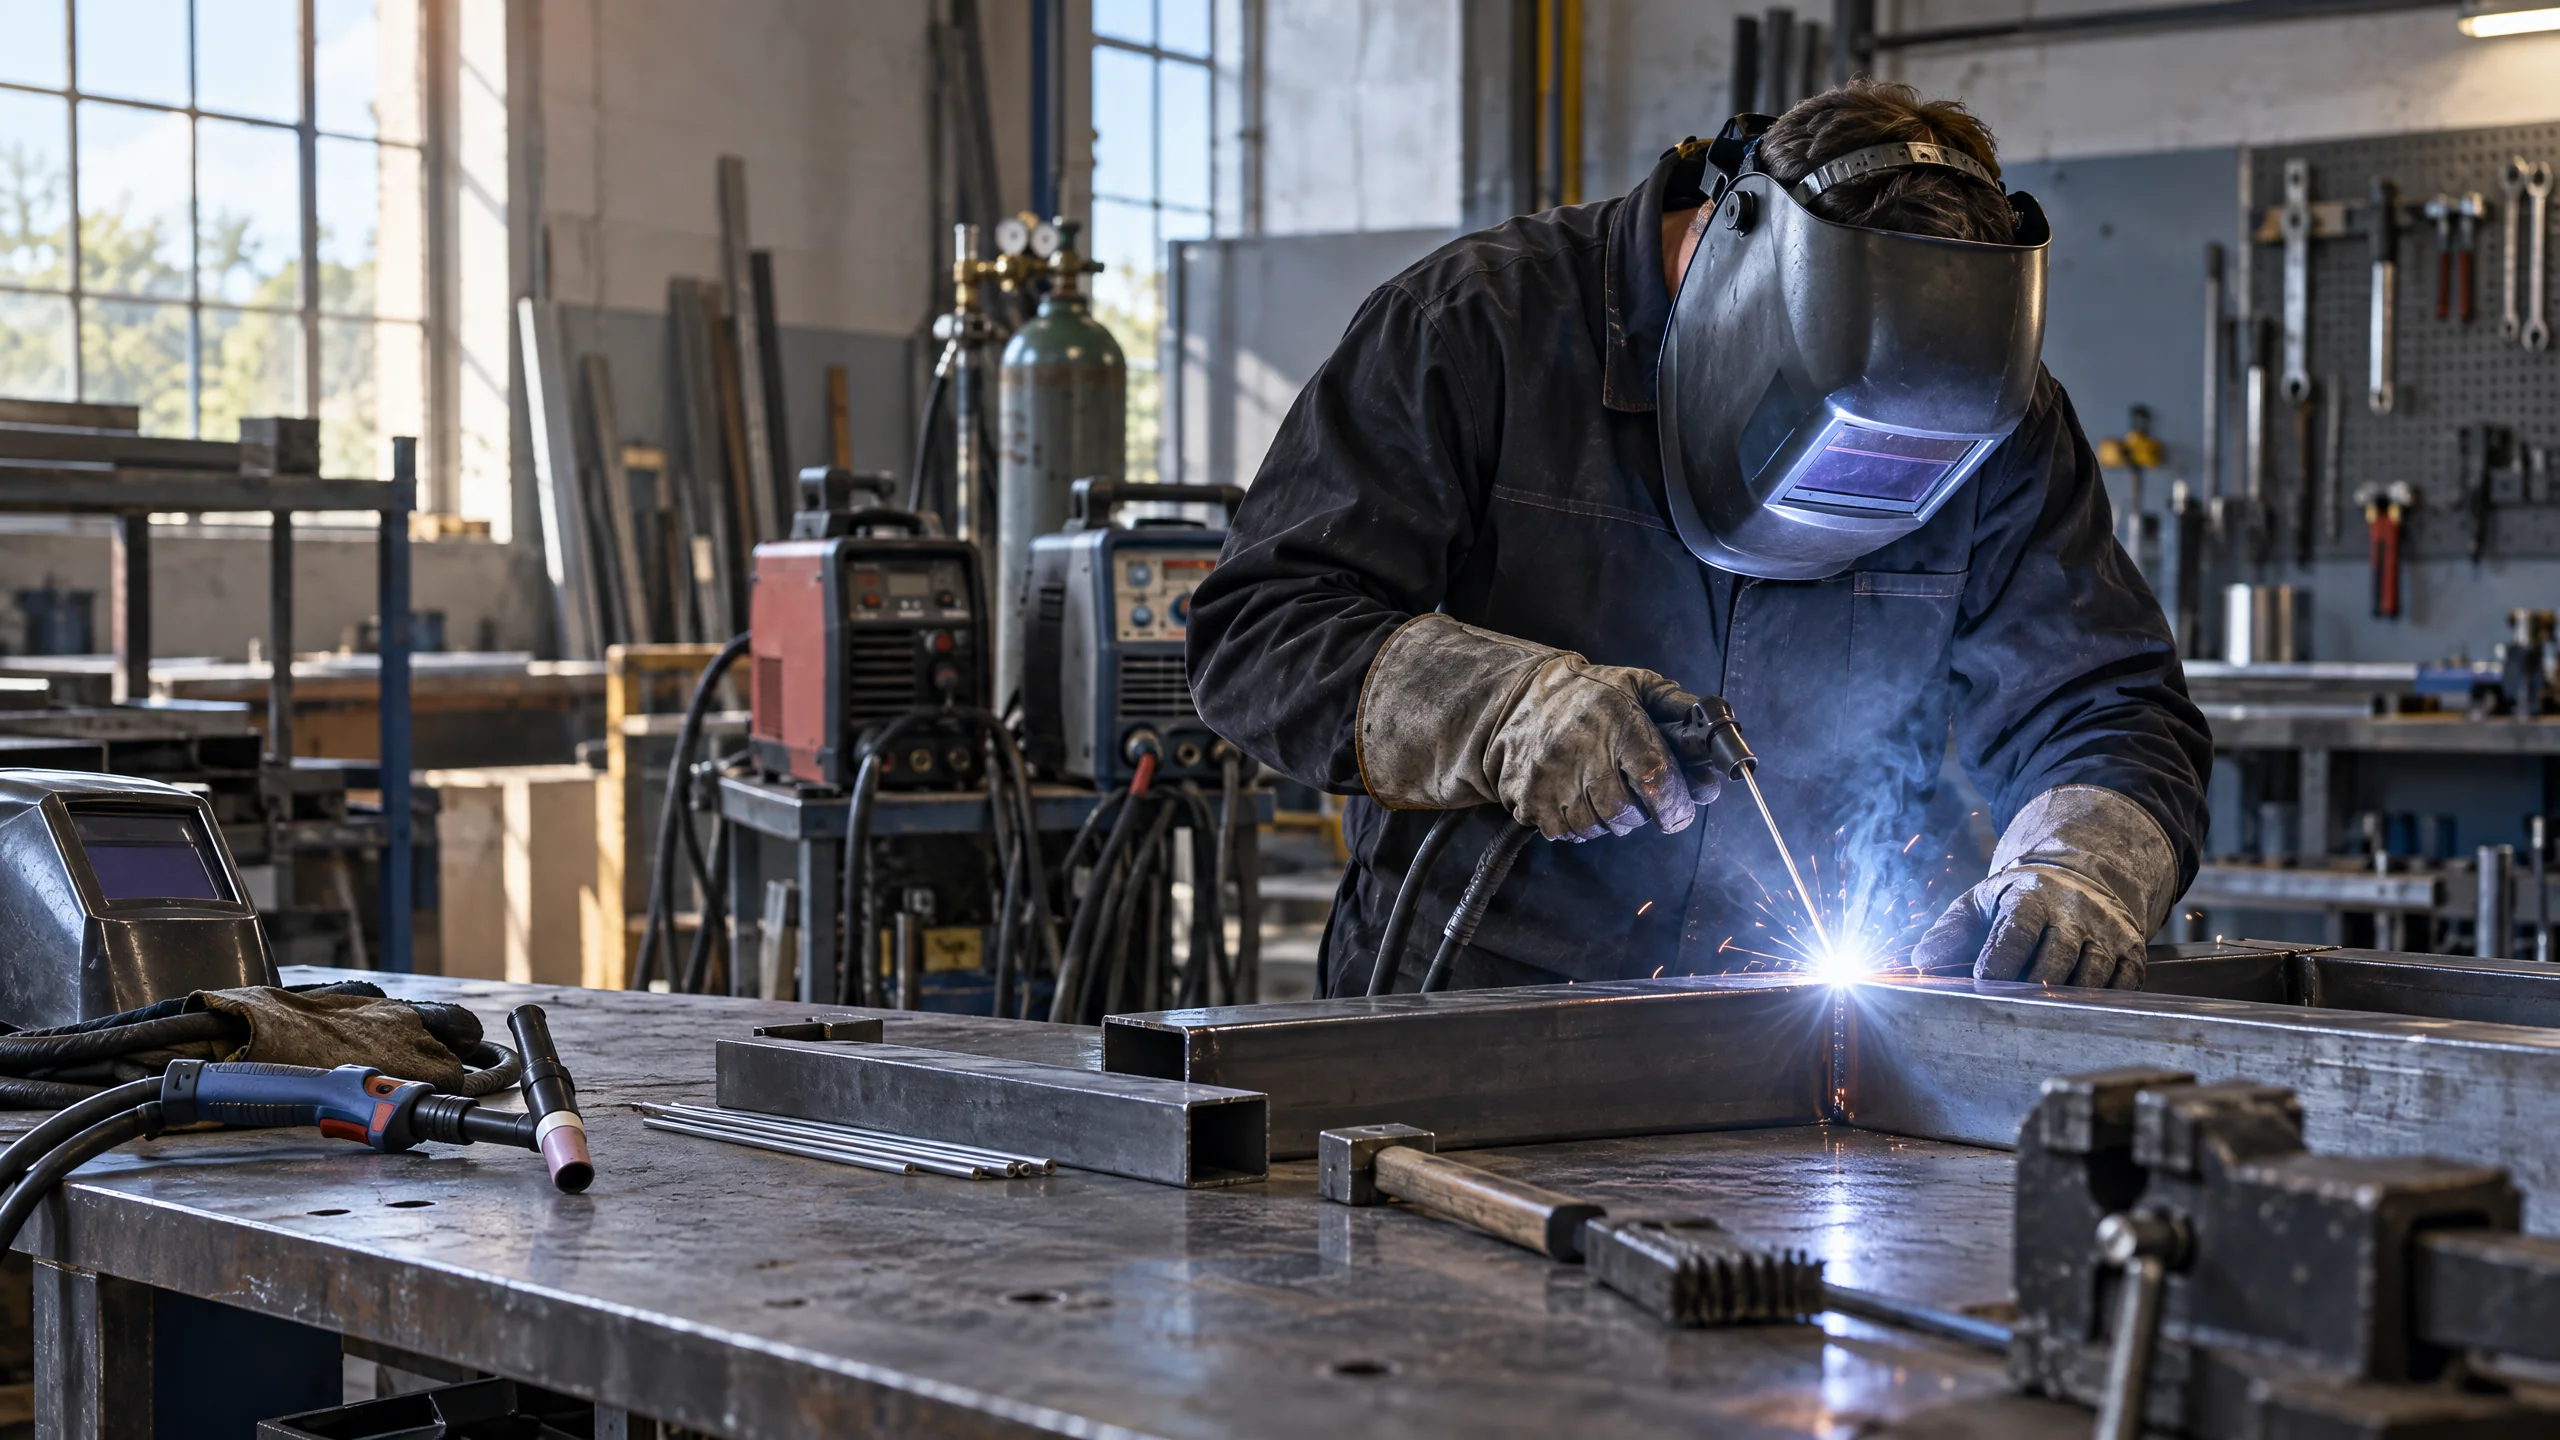
TIG (GTAW) използва нетопим волфрамов електрод и инертен защитен газ, най-често аргон. Добавъчният материал се подава отделно и може да се работи и без добавъчна пръчка при подходящо плътно съединение. Процесът дава прецизен контрол на топлината, чист и естетичен шев, малко пръски и без шлака. Подходящ е за тънки сечения, неръждаема стомана и цветни метали, когато външният вид и качеството са критични. TIG е по-бавен, изисква по-добра координация и безупречна чистота, а токът, полярността и режимът AC/DC трябва да съответстват на материала и указанията за консуматива.
Критерии за избор на инверторен електрожен
1. Материал и дебелина. За ремонт на обикновена стомана MMA често е най-простият вариант. За много повтарящи се шевове, профили и ламарина MIG/MAG спестява време. За алуминий, неръждаема стомана или видими прецизни шевове TIG дава най-фин контрол, но само ако операторът има умения и правилните консумативи. Дебелината определя нужния ток и подготовката на съединението; не пренасяйте настройки от един материал към друг.
2. Среда и достъп до мястото. На открито или при течение газовият щит на MIG/MAG и TIG може да се разсее, затова осигурете защита от въздушни течения или изберете MMA, когато това е допустимо. При тесен достъп сравнете дължината и гъвкавостта на кабелите и горелката, а не само данните на захранващия блок.
3. Работен цикъл. Това е процентът от десетминутен период, през който машината може да заварява непрекъснато при посочен ток. Например 30% означава три минути работа и седем минути охлаждане при конкретно зададените условия, не универсално време за всеки ток. Проверете таблицата в ръководството при тока, напрежението и процеса, които действително ще използвате. При дълги шевове и производство избирайте резерв, но не плащайте за капацитет, който няма да използвате.
4. Захранване и принадлежности. Проверете входното напрежение, допустимия ток на електрическата инсталация, дължината на кабелите и изискванията на производителя. При MIG/MAG или TIG предвидете бутилка, регулатор, маркуч и подходящи консумативи; при MMA — електроди с правилния тип и диаметър. За TIG са важни също волфрамът, цангата, дюзата и чистият аргон. Наличието на дисплей или цифрови функции не компенсира неподходящ процес или лоша подготовка.
Практична последователност на работа
1. Планирайте съединението. Определете материала, дебелината, позицията и дали конструкцията е носеща или критична. При отговорни детайли следвайте квалифицирана процедура и не разчитайте на обща настройка от интернет. 2. Проверете зоната. Отстранете боя, ръжда, масло, влага и замърсявания около шева. При MIG/MAG и TIG чистотата е особено важна. Напаснете детайлите, осигурете достъп и поставете сигурна работна скоба възможно най-близо до зоната. 3. Настройте апарата. Изберете процес, полярност, тел или електрод, газ и диапазон на тока според ръководството на апарата и данните на консуматива. Не копирайте ампераж само по дебелината — съединението, позицията и скоростта също влияят. 4. Направете проба. На отпадъчно парче от същия или съвместим материал проверете запалването, стабилността на дъгата, формата на ваната и проникването. Коригирайте по една променлива наведнъж. 5. Прихванете и заварявайте контролирано. Направете достатъчно прихвати, за да не се разместят детайлите. Дръжте стабилна дължина на дъгата и равномерна скорост; не „замазвайте“ дефект с нов слой. При многопроходен MMA отстранете напълно шлаката и проверете прохода преди следващия. 6. Огледайте и оставете да се охлади. Търсете пори, подрези, липса на сливане, пукнатини и деформация. Почистете шлаката или пръските, но не приемайте добрия външен вид като доказателство за достатъчна якост. Следвайте изискванията за контрол на конкретната конструкция.
Безопасност, ограничения и типични грешки
Заваряването създава ултравиолетово излъчване, искри, горещ метал, електрически риск и вреден дим. Използвайте заваръчна маска с подходящо затъмнение, огнеустойчиво облекло, ръкавици, затворени обувки и защита за очите при шлайфане и чукване на шлака. Осигурете обща вентилация и, когато е възможно, локална аспирация близо до източника; не заварявайте така, че да вдишвате дима. При специфични материали или недостатъчна вентилация потърсете оценка на риска и подходяща респираторна защита.
Преди работа преместете горими материали, защитете неподвижните повърхности от искри и осигурете пожарогасител. Не заварявайте съдове, резервоари или тръби, които са съдържали запалими вещества, без професионално обезопасяване и проверка. Не работете във влажна среда, с повредени кабели или разхлабени връзки. Закрепете газовата бутилка изправена и проверете маркучите и регулатора за течове. След приключване наблюдавайте зоната за тлеещи материали — пожар може да се появи и след спиране на дъгата.
Най-честите грешки са избор само по максималния ампераж, работа извън работния цикъл, прекалено дълга дъга, лоша маса, заваряване върху боя или мазнина и прекомерна скорост. При MIG/MAG течение, неподходящ газ или запушена дюза водят до порьозност. При TIG докосването на волфрама до ваната замърсява електрода и нарушава дъгата. При MMA неправилният електрод, влагата и непочистената шлака могат да доведат до липса на сливане или шлакови включвания.
Въпроси и отговори
Кой процес е най-подходящ за начинаещ?
MIG/MAG обикновено се усвоява по-бързо, защото телта се подава автоматично. MMA е по-евтин и мобилен, но запалването и воденето на електрода изискват практика. TIG не е добър избор само защото шевът изглежда най-чист — той изисква най-голям контрол.
Може ли един апарат да работи и с MMA, и с TIG или MIG?
Някои мултипроцесни апарати поддържат няколко режима, но това не означава, че са еднакво оборудвани за всеки процес. Проверете дали са налични горелка, телоподаващо устройство, газова арматура, подходяща полярност и реален работен цикъл за конкретния режим.
Важен ли е максималният ток?
Да, но само заедно с работния цикъл при тока, който ще използвате, входното захранване и съвместимите консумативи. Пиковата стойност сама по себе си не показва колко стабилно машината ще работи при продължителен шев.
Защо MIG/MAG шевът става порест?
Възможни причини са течение, недостатъчен или прекомерен газов дебит, теч по маркуча, замърсена повърхност, запушена дюза или неподходяща настройка. Проверявайте системата последователно, вместо просто да увеличавате газа.
Може ли да се заварява върху ръжда или боя?
Не разчитайте на това. MMA е по-толерантен към леки замърсявания, но почистването до здрав метал подобрява запалването, сливането и надеждността при всички процеси.
Как да избера между MMA и MIG/MAG за работа навън?
Ако не можете да ограничите вятъра и пренасяте оборудването често, MMA обикновено е по-практичен. MIG/MAG има предимство по скорост и чистота, но изисква стабилен газов щит или подходяща флюсова конфигурация.